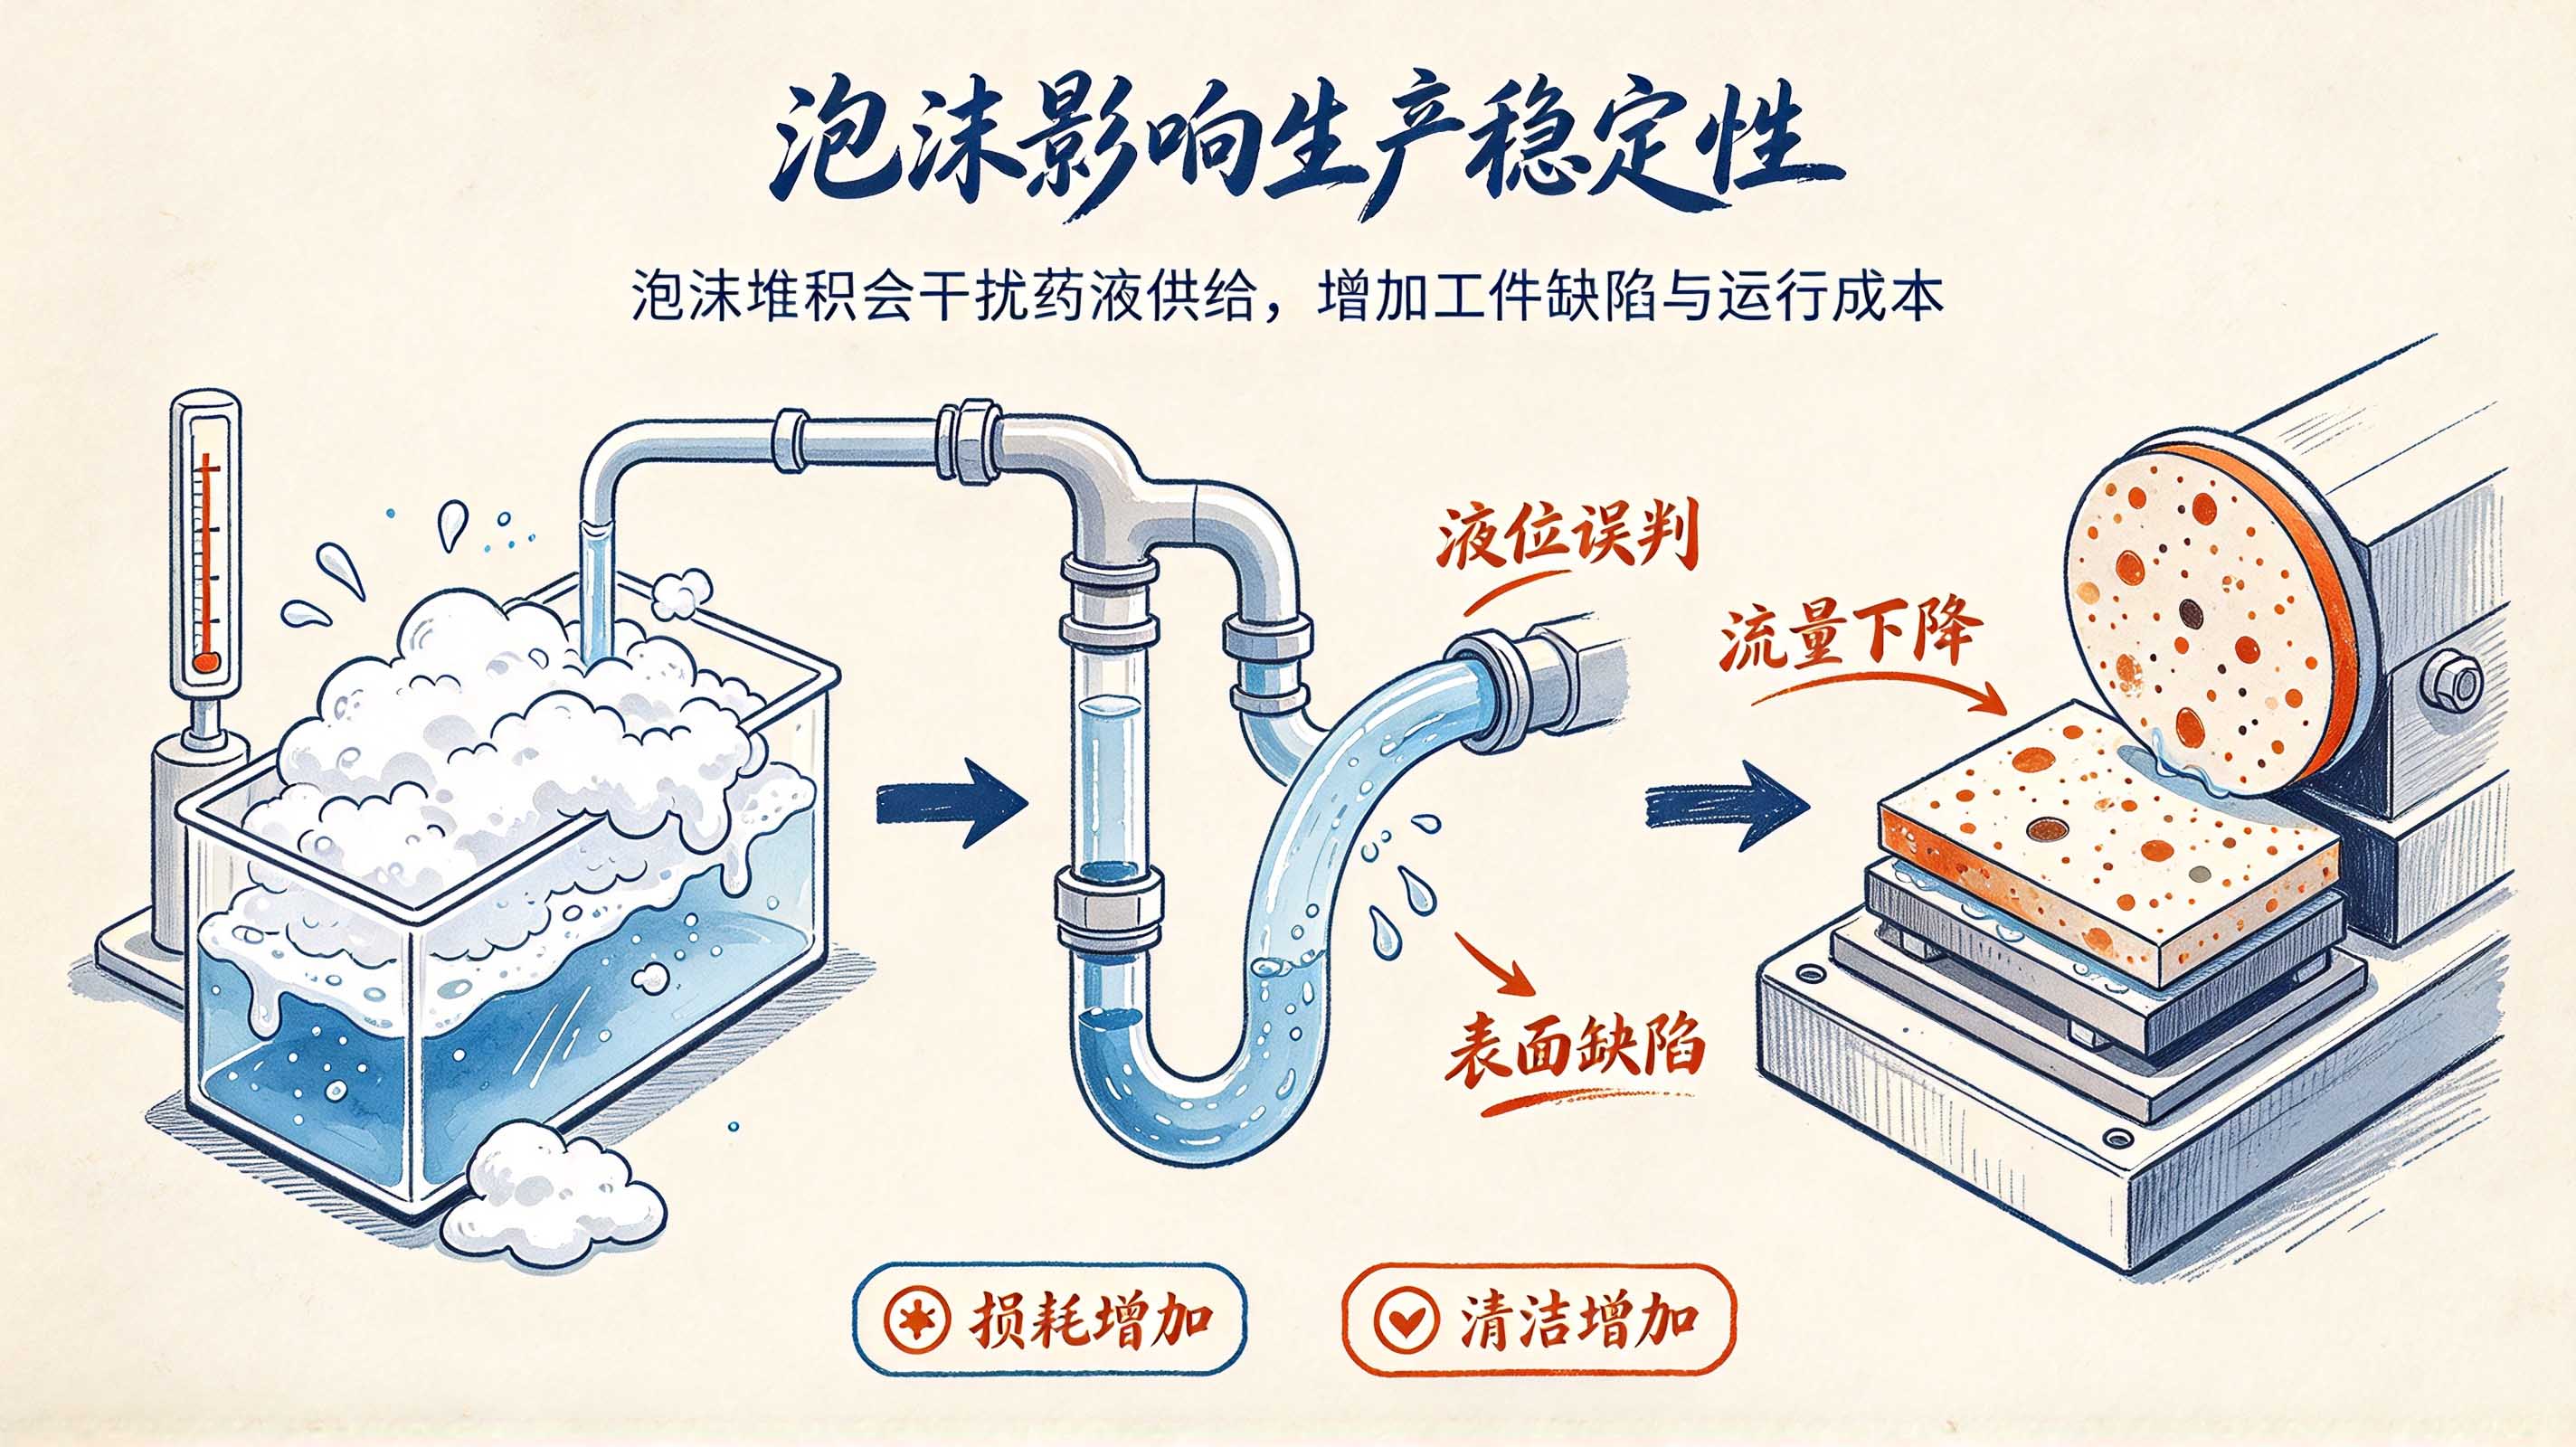
全合成切削液广泛用于数控机床、磨削加工等场景,生产调配与现场循环使用时,容易出现泡沫过多的问题。泡沫堆积会削弱冷却、润滑效果,造成泵体气蚀、液位检测不准,甚至出现液体外溢,影响工件加工品质。想要妥善处理泡沫问题,可以选用适配体系的全合成切削液消泡剂,搭配不同控泡方式,满足金属加工的使用需求。
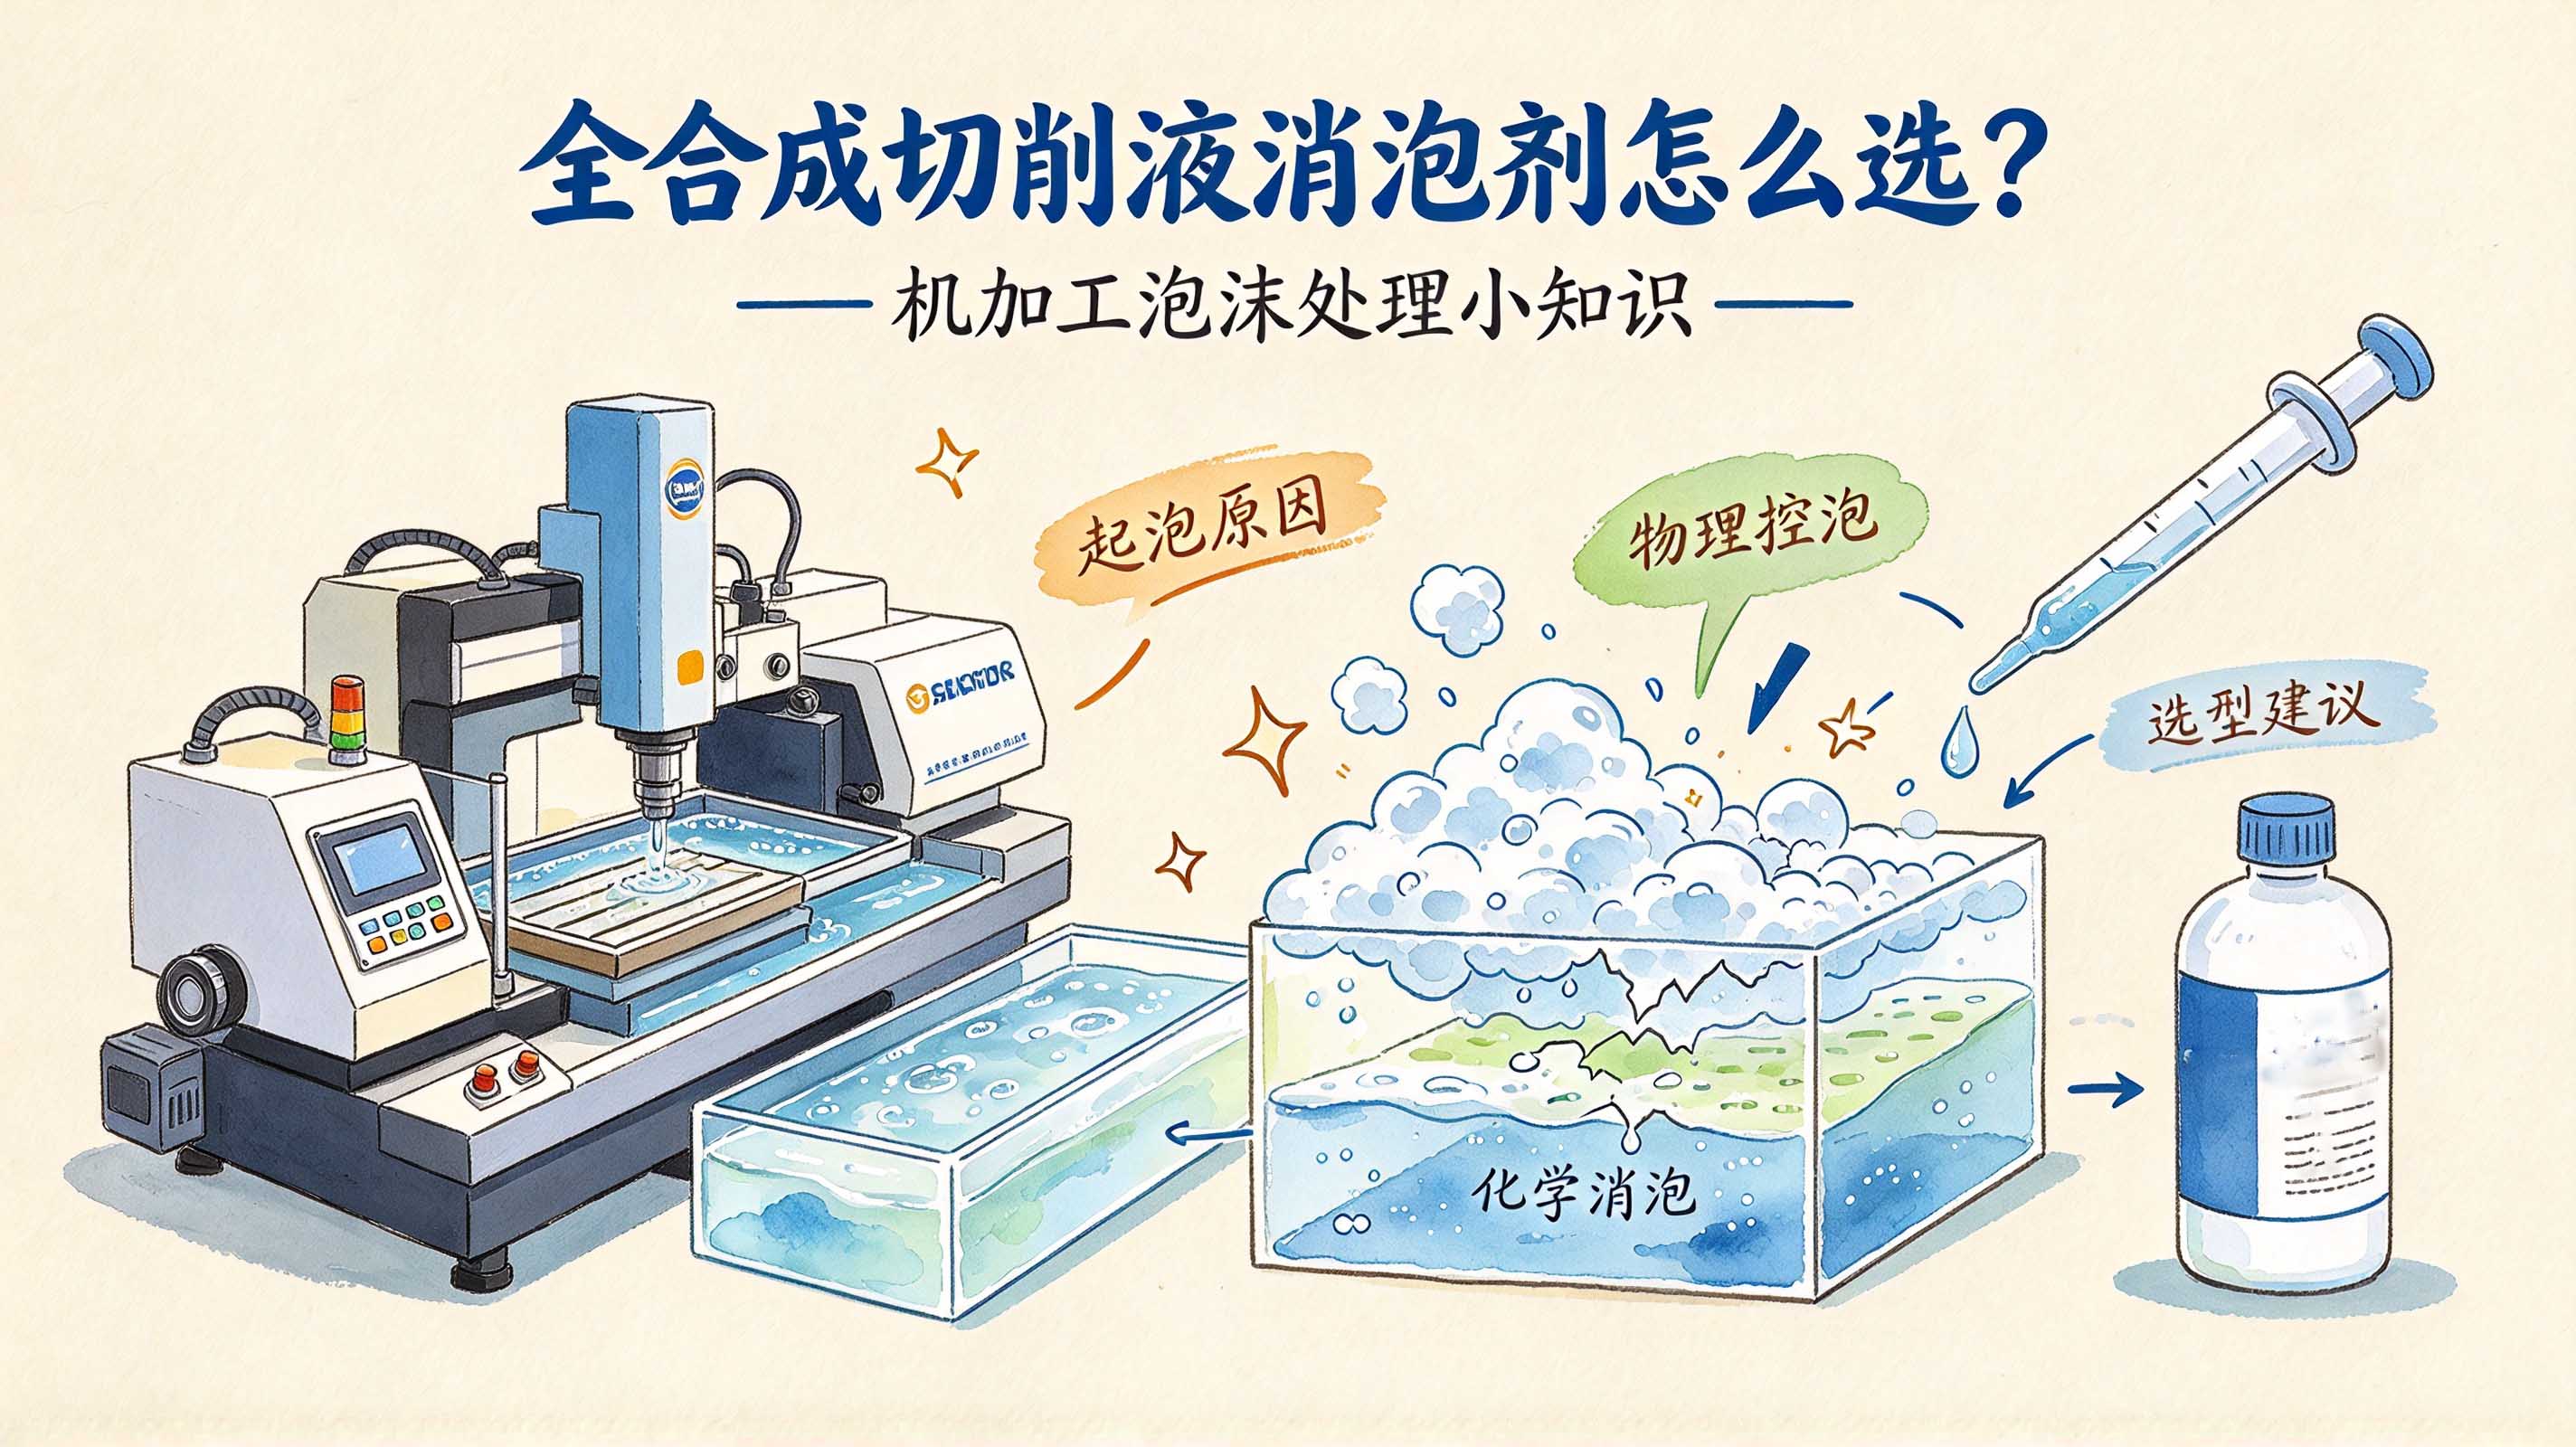
(机加工泡沫处理小知识)
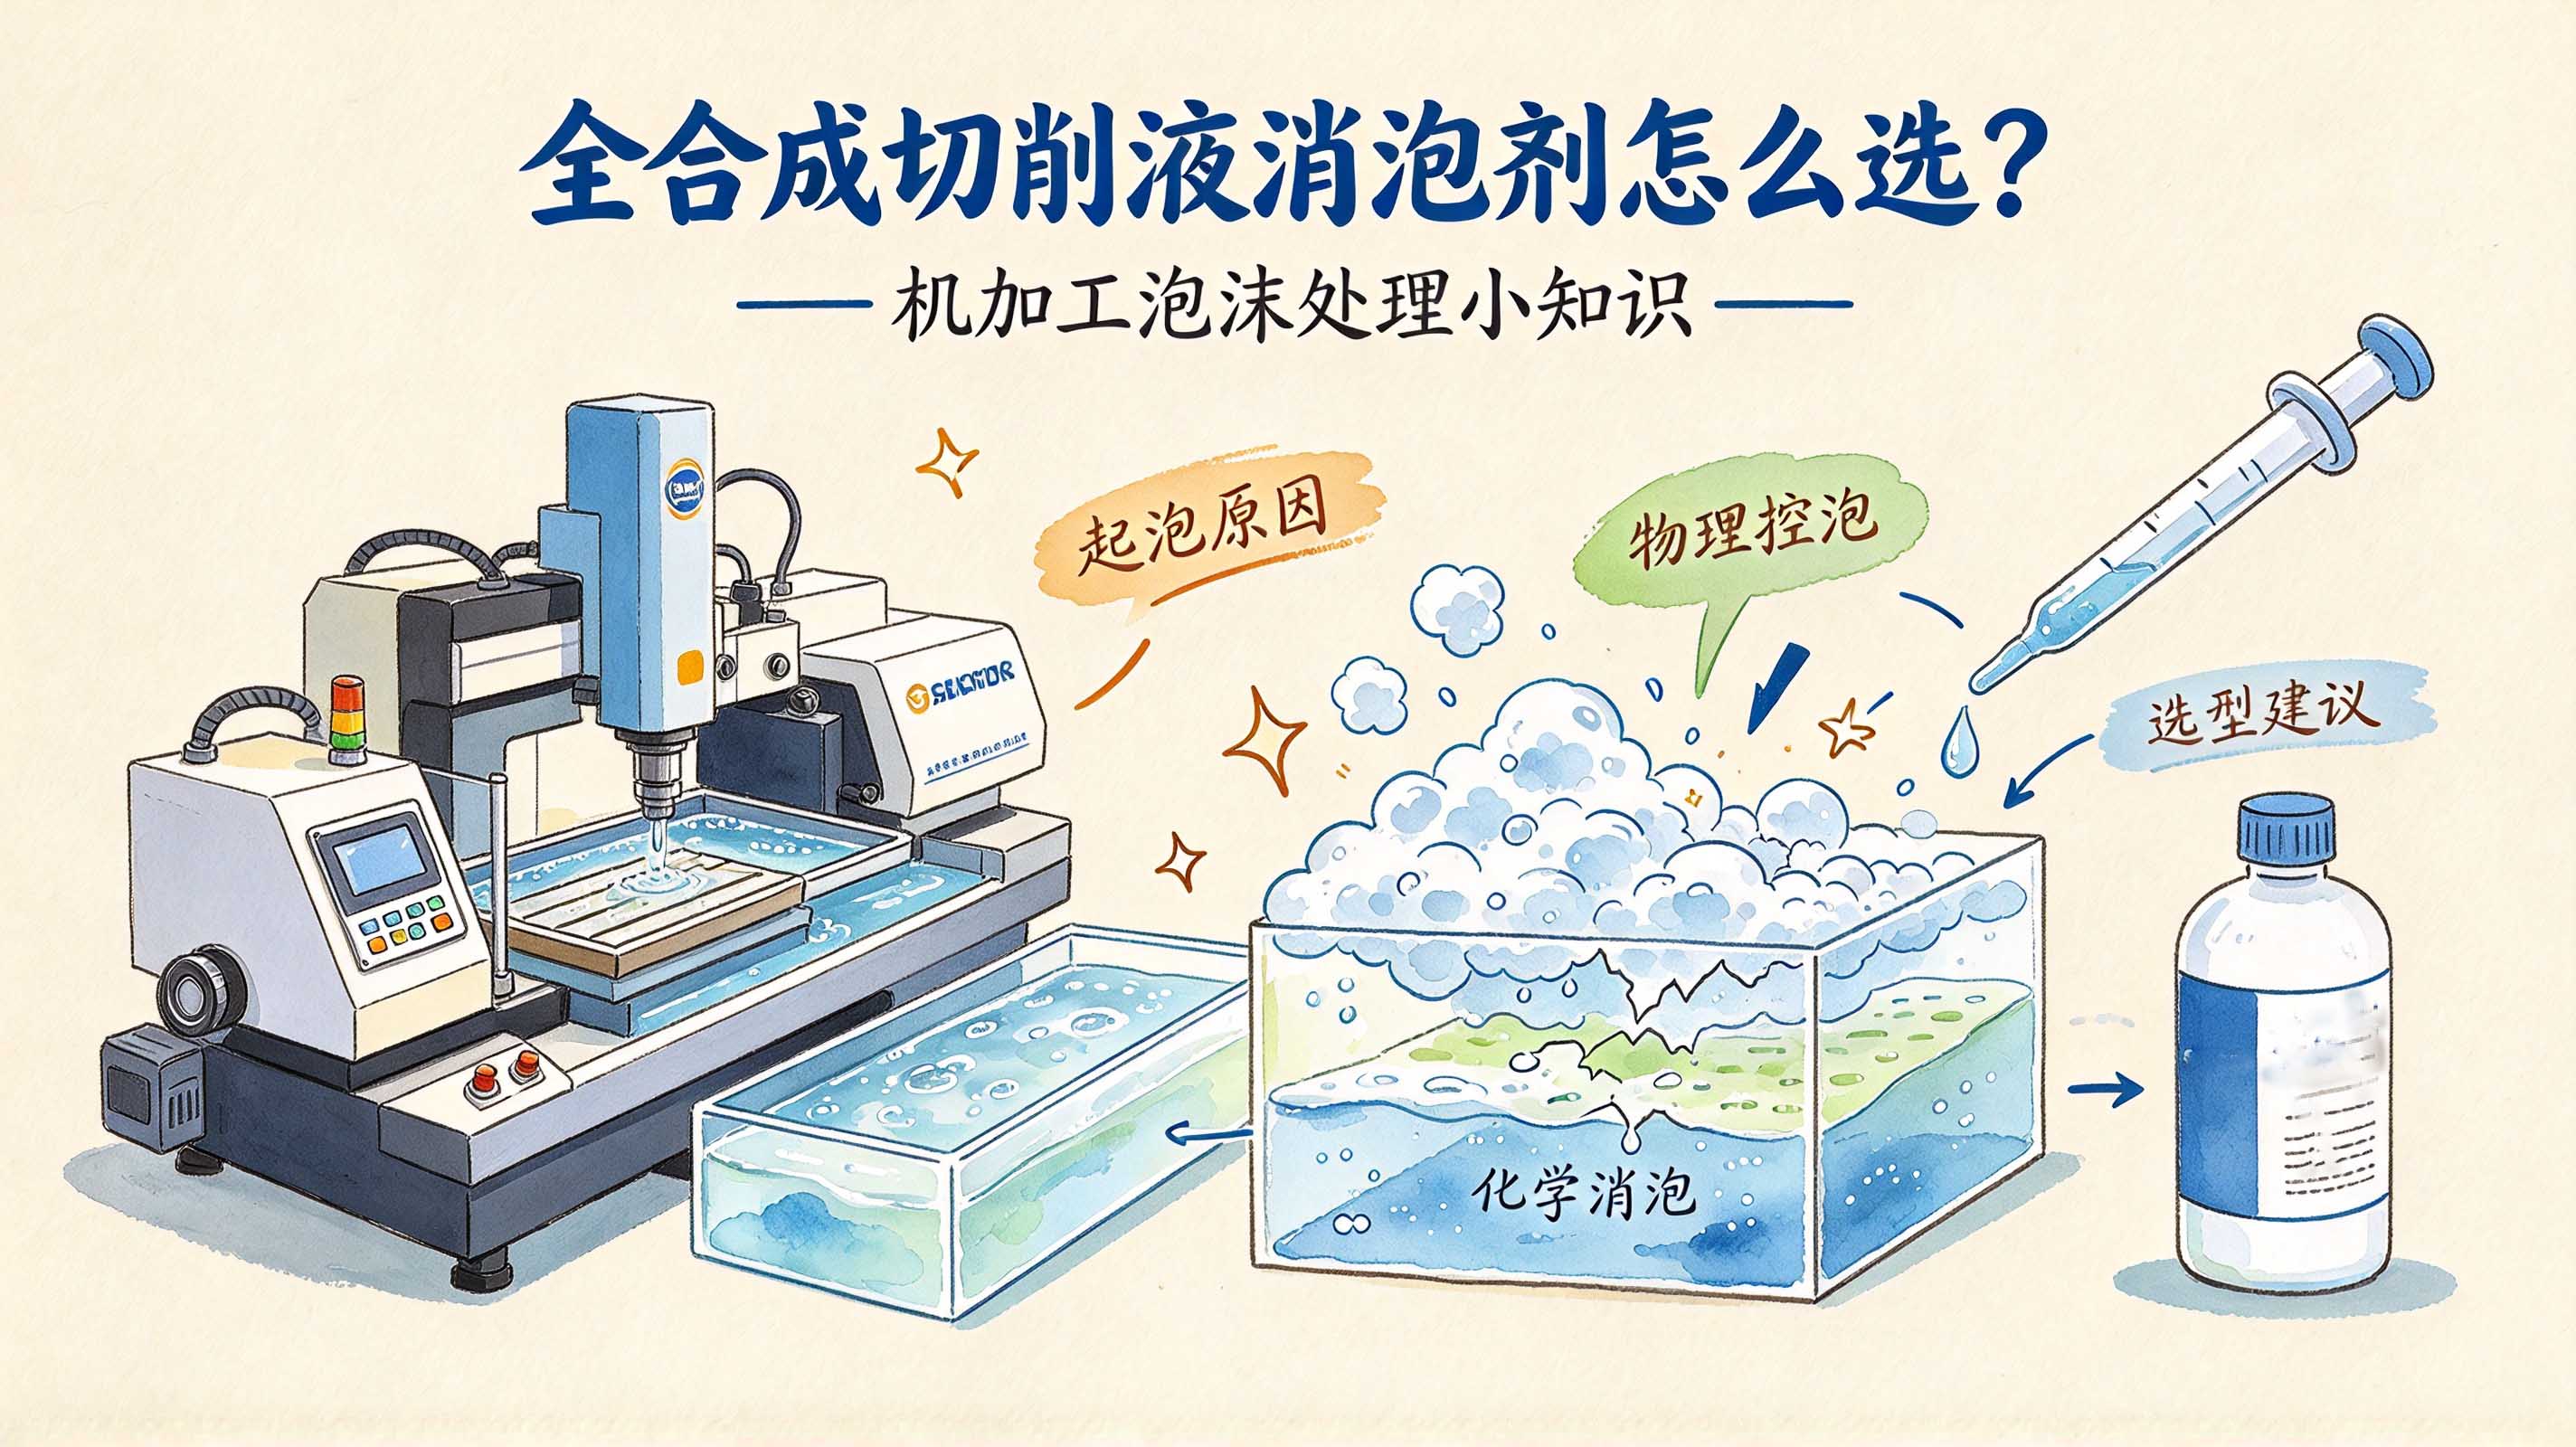
一、全合成切削液泡沫产生的原因
全合成切削液以水为基底,配方添加了各类表面活性剂、防锈助剂,这类物质会在液体表面形成稳定膜层。在高压喷淋、泵体循环、高速磨削剪切的过程中,空气持续混入液体内部,形成细密泡沫。 使用软水配制切削液,或是加工过程混入金属碎屑、油污杂质,都会提升泡沫的稳定程度。泡沫堆积后,会阻隔切削液接触工件,加剧刀具磨损,也会增加车间清理的工作量。
二、物理消泡方式,适合辅助控泡
物理消泡无需添加助剂,依靠外力破坏泡沫膜结构,一般作为辅助手段搭配使用。
1.机械破泡:借助挡板、叶轮等装置切割泡沫层,打破气泡壁,实现气泡合并破裂。适合泡沫量不大的场景,设备投入成本较高,面对细密持续产生的泡沫,作用有限。
2.温度调整:调整切削液温度,改变表面活性剂成膜能力,降低泡沫稳定性。温度改动会影响切削液防锈、润滑性能,使用前需要小试验证。
3.负压消泡:降低密闭槽体内部压力,让气泡膨胀破裂,多用于密闭设备,适用场景范围不大。
物理手段大多只能处理表层泡沫,很难减少体系内部气泡生成,多数机加工生产线会搭配化学消泡方案一起使用。
三、全合成切削液消泡剂,化学消泡主流选择
化学消泡的核心,就是添加全合成切削液消泡剂,渗入泡沫液膜,降低膜的韧性,促使气泡破裂。市面上消泡剂品类较多,不同类型适配的加工场景有区别。
1.改性有机硅类消泡剂:在水性体系分散性较好,添加量不多,耐酸碱、耐温表现稳定,是机加工比较常用的品类。
2.聚醚无硅类消泡剂:和切削液体系相容性较好,不易出现残留和产生硅斑,适合铝合金、需要后续喷涂电镀的精密工件加工场景。
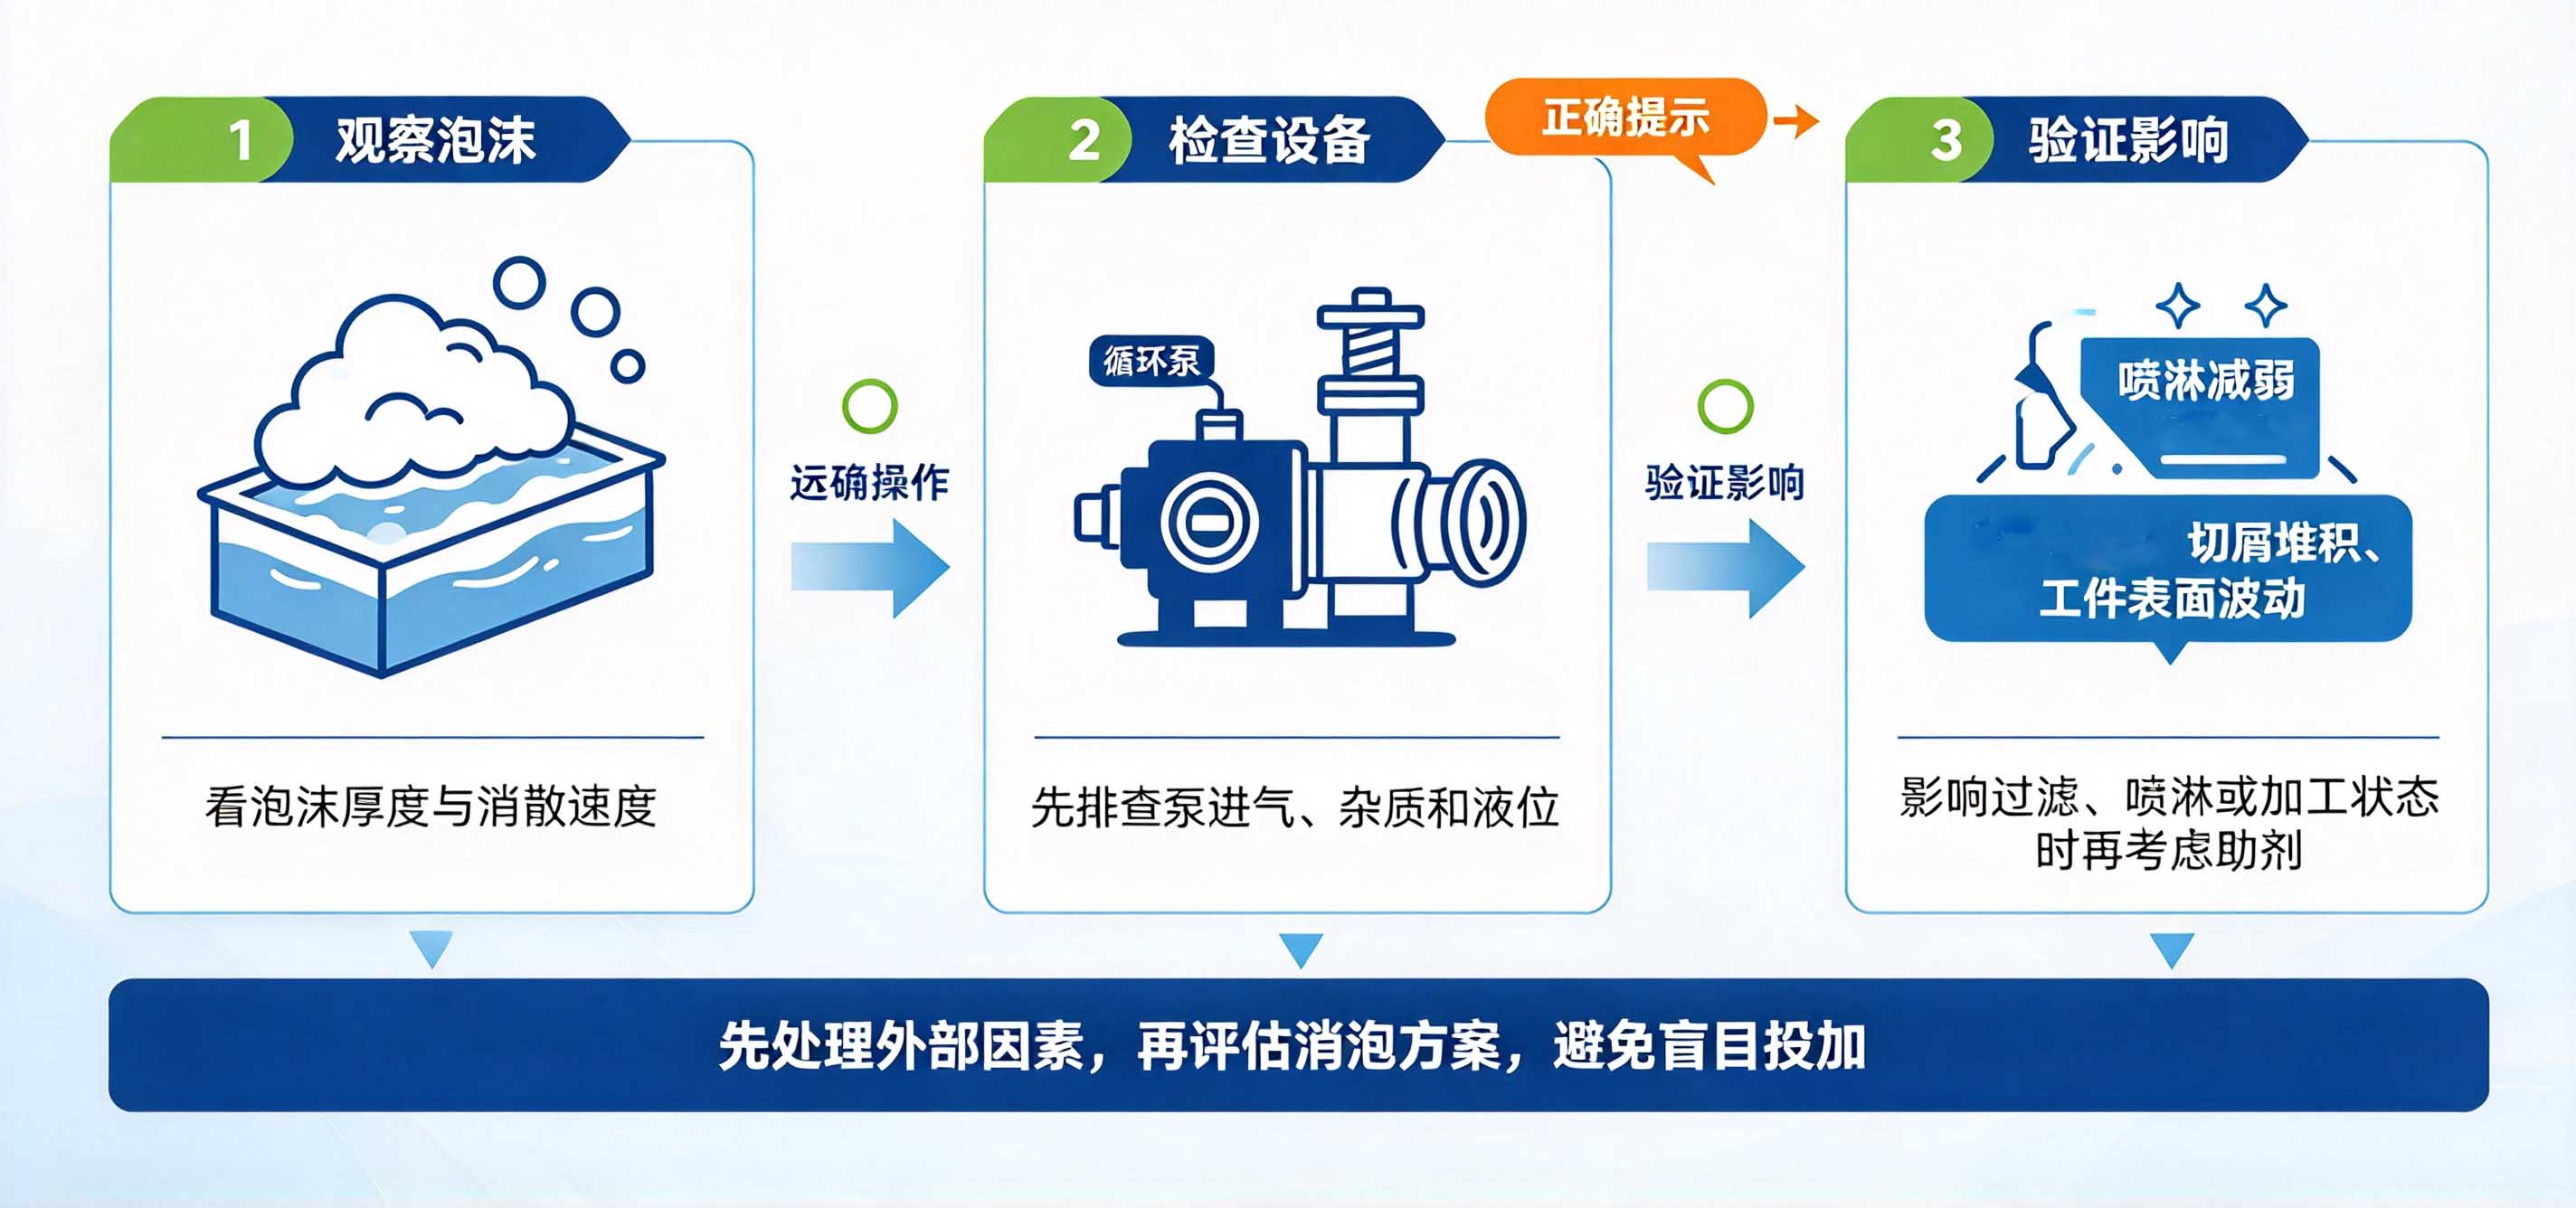
选用消泡剂时,建议先做小样测试,观察消泡剂加入后,会不会影响切削液的防锈、润滑性能,避免助剂和配方原料发生反应。
四、全合成切削液消泡方案选用要点
1.看应用场景:调配阶段起泡,优先选择破泡速度较好的消泡剂;机床循环喷淋使用,需要兼顾持续控泡能力。
2.控制添加量:消泡剂添加过多,有可能出现分层、漂浮现象,需按照小样试验结果确定添加比例。
3.储存条件:存放时做好密封,避开高温、低温环境,防止消泡剂性状发生改变。
 南辉消泡剂一站式生产厂家Nanhui defoamer one-stop manufacturer